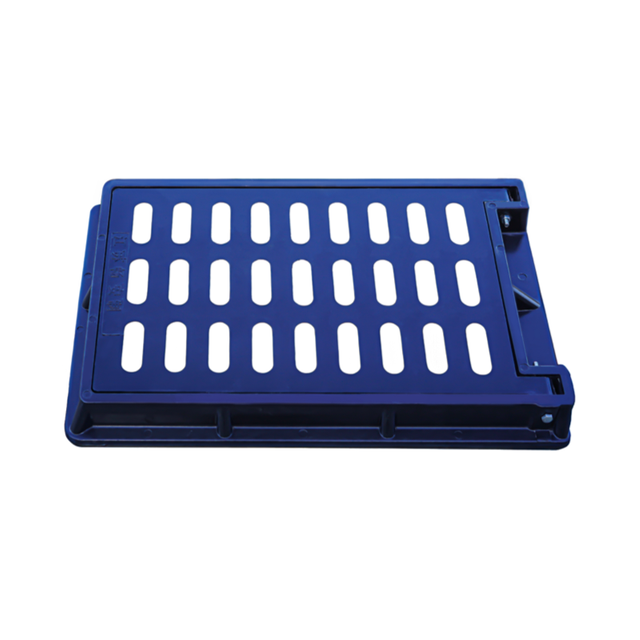
インフラストラクチャおよび土木プロジェクトは、単一のコンポーネントの遅れにより舗装作業が停止し、最終検査が滞り、プロジェクトの引き継ぎが狂う、厳密なクリティカル パス上で運営されています。公共施設のアップグレードや道路拡張が最終段階に達すると、表面レベルのコンポーネントが究極のボトルネックになります。特殊な鋳物を調達すると、サプライチェーンに深刻な盲点が生じます。バイヤーは、カスタム工具、鋳造工場の生産能力制限、複雑な貨物物流に関連するリードタイムを過小評価することがよくあります。この見落としにより、現場でのコストが高くつき、請負業者に厳しい罰金が科せられます。
サイトを継続的に稼働させるには、メーカーの生産能力と納期を厳密に評価する必要があります。一般的なリードタイム見積もりに依存すると、スケジュールの超過が保証されます。このガイドでは、生産ワークフローを評価し、カスタマイズ要件と納期のバランスをとり、構造の完全性を犠牲にすることなくプロジェクトの厳格な期限を守ることができるファウンドリを選択する方法を詳しく説明します。
工具と生産: カスタム マンホール カバーの生産速度は、パターン作成 (工具) と実際の鋳造/成形プロセスという 2 つの異なる段階によって決まります。両方を個別に評価する必要があります。
First Article Inspection (FAI) のボトルネック: 最初のカスタム プロトタイプの承認プロセスは、効率的に管理しないと大量生産が大幅に遅れる可能性がある重要なマイルストーンです。
量の拡張性: 高速生産には自動化された成形ラインが必要です。手動砂型鋳造では、リードタイムを延長することなく大規模な自治体の注文に効率的に対応することはできません。
コンプライアンスを急ぐことはできません: 生産を急ぐことによって、定格荷重テスト (AASHTO M306、EN 124 など) や材料の完全性が損なわれてはなりません。
総着陸時間: 国内調達と海外調達では方程式が大幅に変わります。海外の鋳造工場が高速化しても、海上輸送や税関の遅れにより、総リードタイムがさらに長くなる可能性があります。
目次
マンホール カバーの配達が遅れると、舗装、車線の開通、および最終的な現場作業が遅れる可能性があります。舗装工、ローラー、作業員はアイドル状態で待機している可能性がありますが、一時的な障壁や安全対策により追加のコストがかかります。プロジェクトが要求された完了日に間に合わない場合、遅延により契約上のペナルティが科される可能性もあります。
施工が遅れると連鎖反応が起こる可能性があり、路床工事は停止し、舗装設備は遊休状態のままとなり、交通規制は延長されなければならず、その後、相当な損害が発生する可能性があります。これらのコストは、元の製品の価格よりもはるかに高くなる可能性があります。
鋳造工場の生産を建設スケジュールに合わせることで、保管、取り扱い、盗難のリスクを軽減できます。段階的なプロジェクトの場合、各エリアの設置準備が整ったときに鋳物が到着するように、納品はクリティカル パスと一致する必要があります。

手動のフロア成形は時間がかかり、労働集約的であるため、主に 1 回限りの製品、歴史的な複製、および非常に少量の注文に適しています。大規模な地方自治体のプロジェクトに必要な成果は得られません。
自動化されたマッチプレートまたはフラスコレス成形ラインは、シフトごとに数百の金型を生産でき、大量注文に適しています。短期間に数百ユニットを必要とするプロジェクトでは、自動化された生産能力がサプライヤーの重要な要件となります。
CNC 加工により、カスタム ツールの製作時間を数週間から数日に短縮でき、3D サンド プリンティングでは、従来のパターンを使用せずにデジタル ファイルから直接金型を作成できます。これらのテクノロジーは、カスタム設計と初回品目検査 (FAI) に特に役立ちます。
材料の選択は製造時間にも影響します。ねずみ鋳鉄とダクタイル鋳鉄には制御された冷却が必要ですが、ダクタイル鋳鉄にはダクタイル化も必要です。複合材料は異なる成形プロセスと硬化プロセスを使用するため、より短い生産サイクルを実現できる場合があります。
製造方法 |
ツーリング速度 |
ボリュームのスケーラビリティ |
最優秀アプリケーション |
|---|---|---|---|
手動フロアモールディング |
遅い |
非常に低い、10 ~ 20 ユニット/日 |
一回限りの歴史的な作品 |
自動フラスコレス成形 |
速い |
非常に多く、1 日あたり 500 ユニット以上 |
大規模な自治体プロジェクト |
3Dサンドプリント |
非常に速い |
低い |
プロトタイプとFAI |
複合圧縮成形 |
適度 |
高い |
腐食環境と軽量製品 |
サプライヤーにを区別するよう依頼してください 、工具のリードタイム と 生産のリードタイム。ツーリングは主に固定されたフロントエンドステップですが、生産時間は注文の規模と工場の能力によって変わります。明確な内訳は、サプライヤーがスケジュールを適切に管理しているかどうかを示します。
10 台の試作ユニットを生産できるサプライヤーは、4 週間で 500 台を納品できない可能性があります。他の注文に影響を与えることなくピーク需要に対応できる十分な成形および仕上げ能力が工場にあることを確認します。
定期的なプロジェクトの場合、ベンダー管理在庫 (VMI) を使用すると、特定の製品をメーカーに在庫しておくことで、後のリード タイムを短縮できます。これにより、請負業者は各建設段階の開始時に利用可能な在庫に基づいて注文できるようになります。
サプライヤーは、パターンの承認、鋳造、機械加工、テスト、出荷などの主要な段階の最新情報を提供する必要があります。明確なマイルストーン追跡により、プロジェクト管理者が舗装、労働力、設置作業を調整するのに役立ちます。
生産の高速化によって品質管理が低下することはあってはならない。緊急注文の場合でも、サプライヤーが材料構成、製品寸法、フレームの適合性、および積載性能をチェックしていることを確認してください。
発注書を発行する前に、機器リスト、毎日の溶解能力、FAI レポートのサンプル、個別の工具と生産のリードタイム、社内の材料および機械テストの証拠をリクエストしてください。
複雑なロゴやカスタム マーキングにより、ツーリング時間が長くなる可能性があります。スピードが重要な場合は、完全に新しいパターンを必要とせずに、交換可能なレタリング プレートを使用して基本的な実用的なマーキングを提供できます。
などの要件により、 Buy America Act (BAA)や現地の DOT 規則 サプライヤーの選択肢が制限され、リードタイムが長くなる可能性があります。調達戦略がプロジェクトのルールと一致するように、これらの要件を調達前に確認する必要があります。
一部の鋳造所では、注文を優先したり、追加料金でシフトを追加したりできます。機器のレンタル、人件費、プロジェクトの遅延によって発生する損害賠償と比較すると、単価が高いほうが経済的に合理的である可能性があります。
大量の注文が完了するまで待つと、輸送コストは削減されますが、設置が遅れる可能性があります。週に 50 ユニットを受け取るなど、時間をずらして出荷すると、残りのユニットを生産している間に建設を早めに開始できます。
オフショアサプライヤーはより低い単価を提供する可能性がありますが、輸送時間が長くなり、港、税関、内陸輸送によるリスクが生じます。国内サプライヤーはコストが高くなりますが、より予測可能な納期スケジュールを提供できます。
最初の製品検査に失敗すると、ツール プロセスが再開され、スケジュールに数週間かかる可能性があります。物理的なツーリングを開始する前に、正確な CAD ファイルを提供し、3D モデルを確認し、設計を承認することで、このリスクを軽減します。
原材料の入手可能性や鋳造工場のメンテナンスの停止は、生産に影響を与える可能性があります。計画された停止期間を確認し、サプライヤーに必要な納期スケジュールをサポートするのに十分な生産能力と資材があることを確認します。
大型の鋳物には、適切な輸送および荷降ろしの設備が必要です。出荷が予定されている前に、フラットベッドの利用可能性、積載重量制限、フォークリフト、クレーン、現場へのアクセスを確認してください。
注文書またはサービス レベル アグリーメント (SLA) に、納期、部分出荷ルール、遅延責任を含めます。これにより、双方に明確な期待が与えられ、サプライヤーの遅延による経済的影響が軽減されます。
サプライチェーンのリスク |
スケジュールへの影響 |
緩和戦略 |
|---|---|---|
FAI の拒否 |
工具の再加工に 2 ~ 4 週間 |
最初に 3D CAD モデルを承認する |
鋳造工場のシャットダウン |
1~2週間 |
メンテナンススケジュールの確認 |
フラットベッドの不足 |
3~7日 |
事前に運賃を予約する |
税関ホールド |
潜在的に予測不可能 |
通関と発送を早めに計画する |
発注書を発行する前に鋳造工場の成形ライン技術を監査し、大量生産に対応した自動化機能があることを確認します。
工具の作成と大量生産および貨物輸送を明確に区別するために、すべての見積もりでリードタイムを二分割することを義務付けます。
プロトタイプの改訂によってスケジュールが狂わないように、最初の契約で初回商品検査 (FAI) 承認の厳しい期限を設定します。
複数フェーズの開発についてベンダー管理在庫 (VMI) の条件を交渉し、自治体からの定期的な注文のリードタイムを排除します。
スピードが構造荷重コンプライアンスを損なわないことを保証するために、優先注文の場合は文書化された QA プロセスを要求します。
A: リードタイムはカスタマイズと量によって大きく異なります。標準ツールの作成には 2 ~ 4 週間かかります。プロトタイプが承認されると、国内での生産と納品にはさらに 4 ~ 8 週間かかります。オフショア調達では、海上輸送と通関処理のため、合計リードタイムが 12 ~ 16 週間に延長されます。
A: FAI プロセスには通常、最初のパターンがカットされてから 1 ~ 3 週間かかります。鋳造工場ではサンプルを注入して仕上げ、寸法試験と荷重試験を実施します。物理サンプルまたは詳細な検査レポートは、量産開始前に最終承認を受けるためにプロジェクト エンジニアに送信されます。
A: カスタムバッジには独自のツールが必要です。完全に新しいマスター パターンを加工するには、フロントエンドのスケジュールに数週間かかります。生産を加速するために、購入者は交換可能な文字プレート付きの標準カバーを選択し、完全に新しい金型を製造しなくても基本的なカスタマイズが可能になります。
A: はい、ファウンドリのインフラストラクチャによって異なります。自動成形ラインを備えたメーカーは、特定の金型を優先したり、追加の週末シフトを実行したりすることで、大量注文を迅速化します。手動の砂型鋳造作業では、手作業で型を梱包する物理的な限界があるため、大量の注文を効果的に迅速に処理することはできません。
A: 多くの一流メーカーは、ベンダー管理在庫 (VMI) または在庫契約を提供しています。最初のカスタム作業が完了すると、鋳造工場はヤードに安全在庫を保持します。これにより、将来の段階の生産リードタイムがなくなり、請負業者は即時出荷のために在庫を中止することができます。
A: 評判の良いファウンドリは、生産速度を低下させない自動化されたインライン QA プロセスを利用しています。これには、溶融材料のすべてのバッチの化学組成を検証する分光計テストや、AASHTO M306 や EN 124 などの規格への準拠を確認するためのランダムなサンプルに対する日常的な耐荷重テストが含まれます。